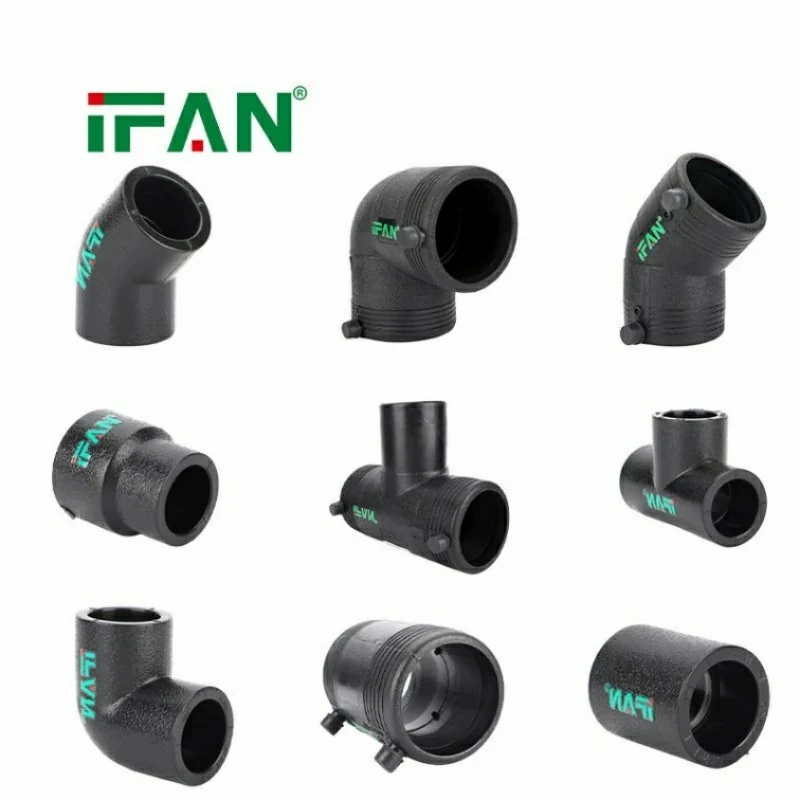
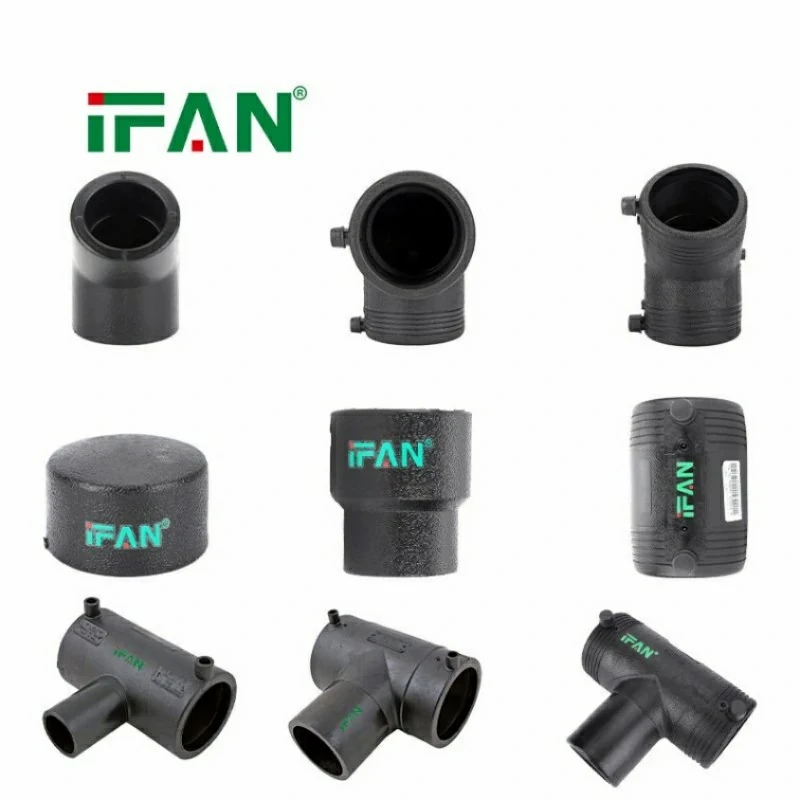
Beschreibung
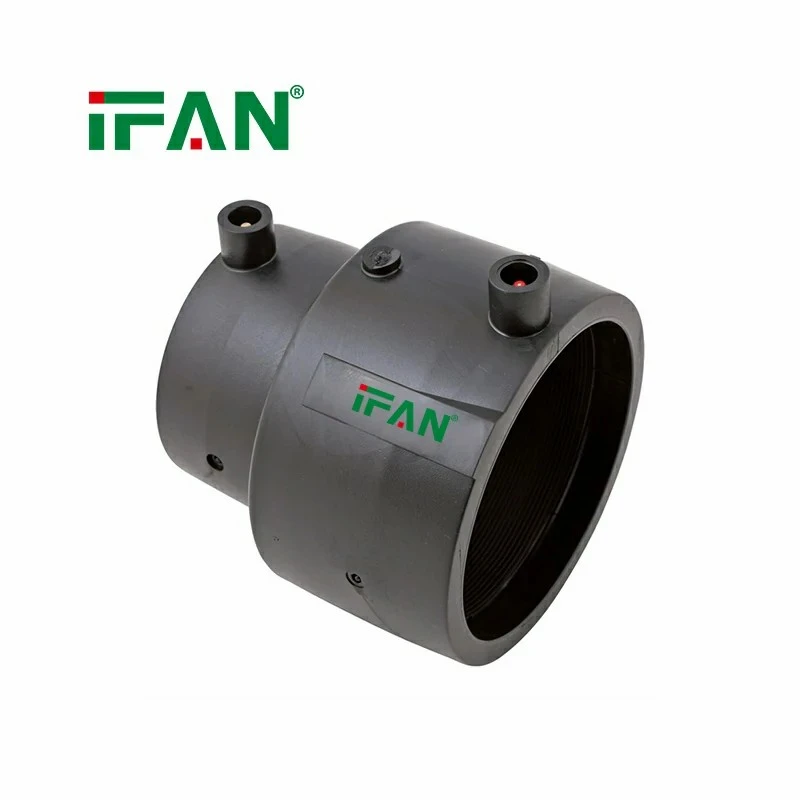
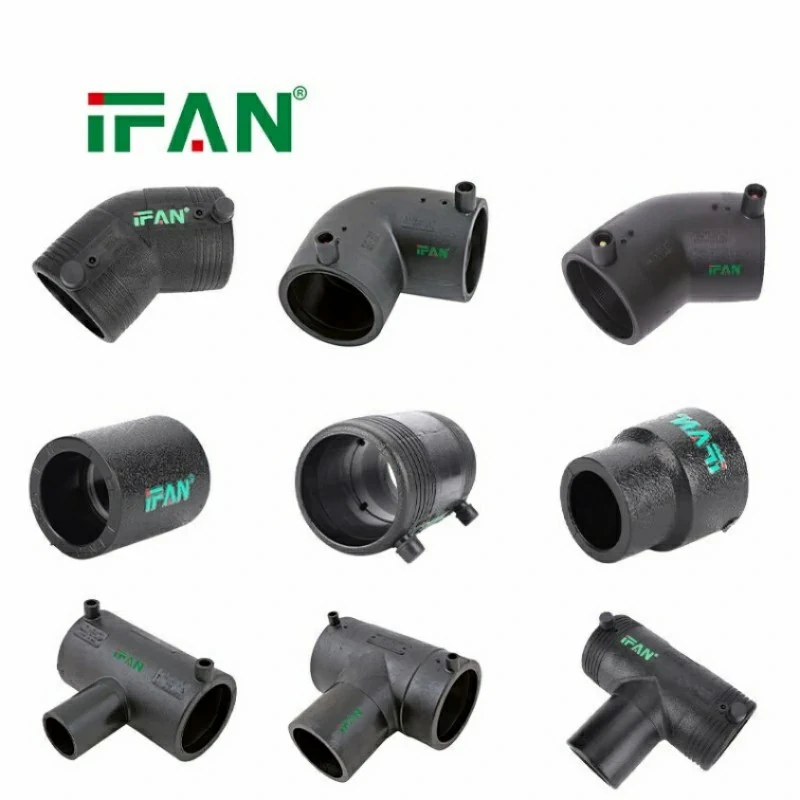
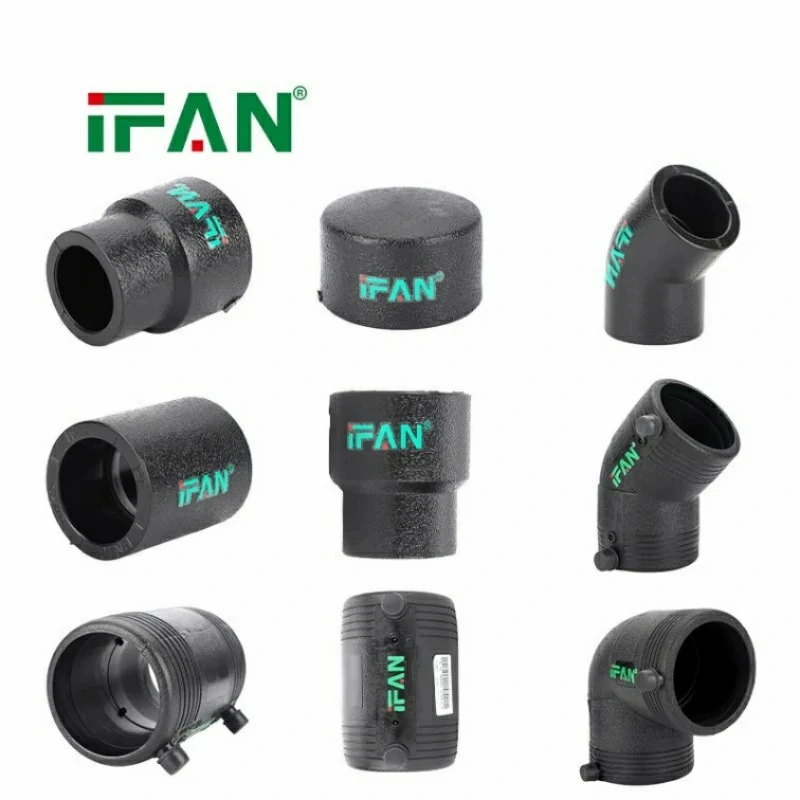
PP-Elektroschweißfittings – Kupplungen: Schritt-für-Schritt-Anleitung für die fachgerechte Verarbeitung
Bevor es losgeht: Voraussetzungen und Umgebungsbedingungen
Die Verarbeitung von PP-Elektroschweißkupplungen ist bei Umgebungstemperaturen zwischen 0 °C und +40 °C möglich. Der Schweißbereich muss gegen Wind, Regen, Schnee und Feuchtigkeit geschützt werden – etwa durch ein Schweißzelt. Zugluft während des Schweißvorgangs führt zu ungleichmäßiger Abkühlung und damit zu Schwachstellen in der Schweißnaht. Die Rohrenden sind während des Schweißens zu verschließen, um ein Eindringen von Feuchtigkeit oder Schmutz zu verhindern. Ausführende Personen sollten über eine entsprechende Schweißerqualifikation verfügen; die DVS-Richtlinie 2207-11 sowie die Herstellerangaben sind verbindlich einzuhalten.
Schritt 1: Rohre trennen und entgraten
Das Rohr wird mit einem für Kunststoffrohre geeigneten Werkzeug rechtwinklig abgetrennt. Ein schräger Schnitt führt beim späteren Schweißen zu unkontrollierter Schmelzbildung und damit zu einer fehlerhaften Verbindung. Nach dem Trennen ist die Schnittkante außen zu entgraten. Bei konischem Einfall des Rohrendes muss sichergestellt sein, dass das Rohr im Bereich der Heizwendel den Nenndurchmesser aufweist; andernfalls ist das Ende entsprechend zu kürzen.
Schritt 2: Einstecktiefe markieren und Oxidschicht entfernen
Die Einstecktiefe – in der Regel die halbe Muffenlänge – wird an beiden Rohrenden markiert. Unmittelbar vor der Montage ist die Oxidschicht im Schweißbereich mit einem geeigneten Rotationsschälgerät vollständig zu entfernen. Diese Schicht behindert die Wärmeübertragung vom Heizwendel auf das Rohrmaterial und kann die Dichtheit der Verbindung erheblich beeinträchtigen. Nach dem Schälen müssen die Markierungsstriche vollständig entfernt sein; anfallende Späne sind zu beseitigen. Die bearbeiteten Flächen dürfen weder Fett noch Schmutz aufweisen.
Schritt 3: Kupplung positionieren und spannungsfrei fixieren
Die Kupplung wird ohne Verkanten bis zur markierten Einstecktiefe auf die Rohrenden geschoben. Ein Kunststoffhammer kann dabei helfen, sofern die Schläge gleichmäßig auf die Stirnfläche verteilt werden. Entscheidend ist, dass die Rohre frei von Biegespannung und Eigenlast in der Kupplung sitzen. Geeignete Einspannvorrichtungen stellen eine axiale Ausrichtung sicher. Die Kontaktbuchsen für das Schweißkabel müssen anschließend gut zugänglich sein.
Schritt 4: Schweißparameter übertragen und Schweißung starten
Das Schweißgerät wird gewichtsentlastet über die Schweißkabel mit der Kupplung verbunden. Die erforderlichen Schweißparameter – Spannung und Zeit – werden entweder per Barcode auf dem Fitting automatisch eingelesen oder manuell eingegeben. Das Gerät muss den Anforderungen der DVS-Richtlinie 2208-1 entsprechen. Nach dem Start des Schweißvorgangs erwärmt sich der integrierte Heizwendel, das Polypropylen schmilzt und verschließt die Fügefläche. Aus Sicherheitsgründen ist während der Schweißung ein Abstand von mindestens einem Meter zur Schweißstelle einzuhalten.
Schritt 5: Kühlzeit abwarten und dokumentieren
Nach Abschluss der Schweißung muss die Verbindung bis zur vollständigen Abkühlung unverändert fixiert bleiben. Die Kühlzeit richtet sich nach Dimension und Umgebungstemperatur und kann mehrere Minuten bis über zehn Minuten betragen. Vor Ablauf dieser Zeit dürfen die Schweißkabel nicht entfernt und keine Lasten aufgebracht werden. Für jede Schweißung ist ein Schweißprotokoll zu erstellen; eine eindeutige Nummerierung der Verbindungen gewährleistet die Zuordnung der Dokumentation. Bei Kupplungen ab DN 500 mit zwei getrennten Wicklungen wird jede Seite separat geschweißt.
Fazit: Sorgfalt bei der Vorbereitung entscheidet über die Dichtheit
Die Elektroschweißkupplung automatisiert den eigentlichen Fügeprozess, doch die Qualität der Verbindung hängt maßgeblich von den vorbereitenden Schritten ab. Rechtwinkliger Schnitt, vollständige Entfernung der Oxidschicht, spannungsfreie Fixierung und die Einhaltung der Kühlzeit sind die kritischen Punkte.
Kontakt
IFAN ist ein führender chinesischer Hersteller von Kunststoffrohren, Fittings und Ventilen mit 30 Jahren Erfahrung. Interessieren Sie sich für Kupferfittings, Kupferventile, Kunststoffrohre oder Fittings von IFAN? Kontaktieren Sie uns! Wir bieten eine Vielzahl von Standardprodukten für Ihre individuellen Bedürfnisse. Erfahren Sie mehr über unser Sortiment an kostengünstigen Ventilen und
Dies ist unsere WhatsApp: +86 152 1588 7738
Wir antworten auf Ihre E-Mail oder Ihr Fax innerhalb von 24 Stunden. Bei Fragen zu unserer Produktion können Sie uns jederzeit anrufen.