Beschreibung
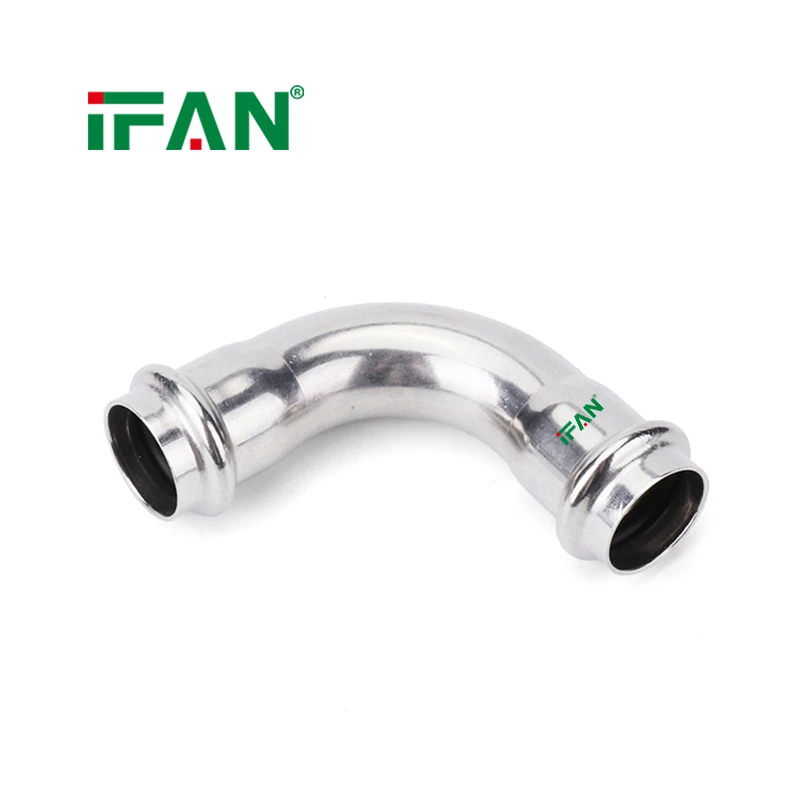
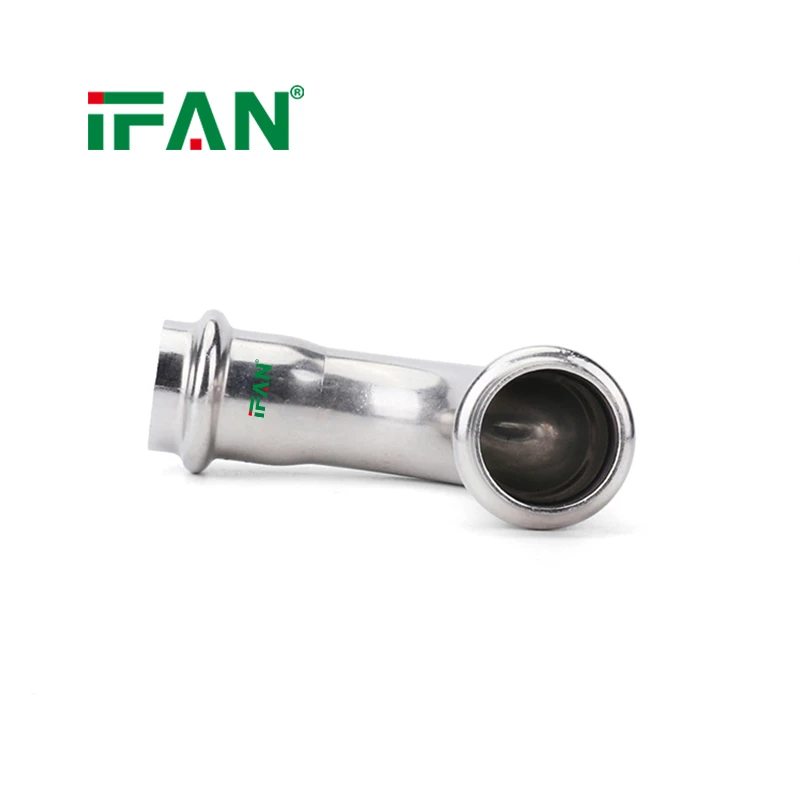
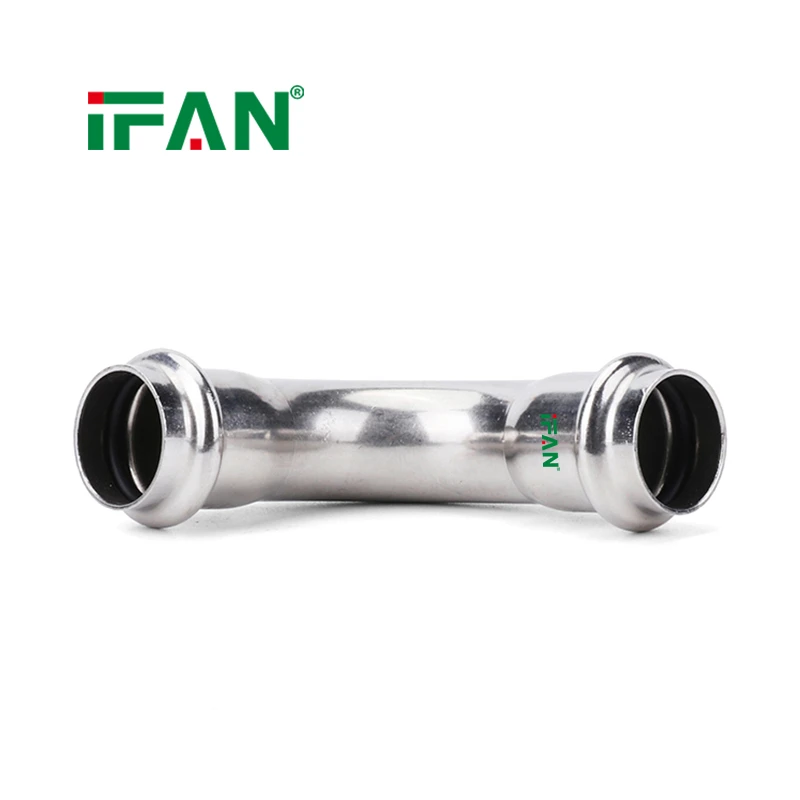
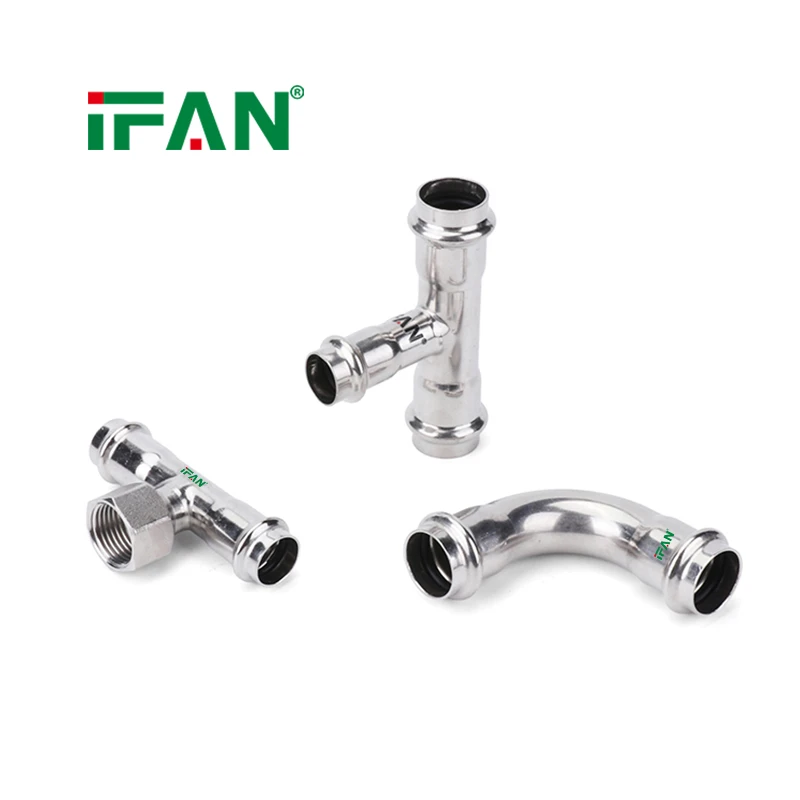
Edelstahl-Pressfitting-Winkel: Der fachgerechte Montageablauf in der Praxis
Die Voraussetzungen: Werkzeug, Werkstoff und Fachbetrieb
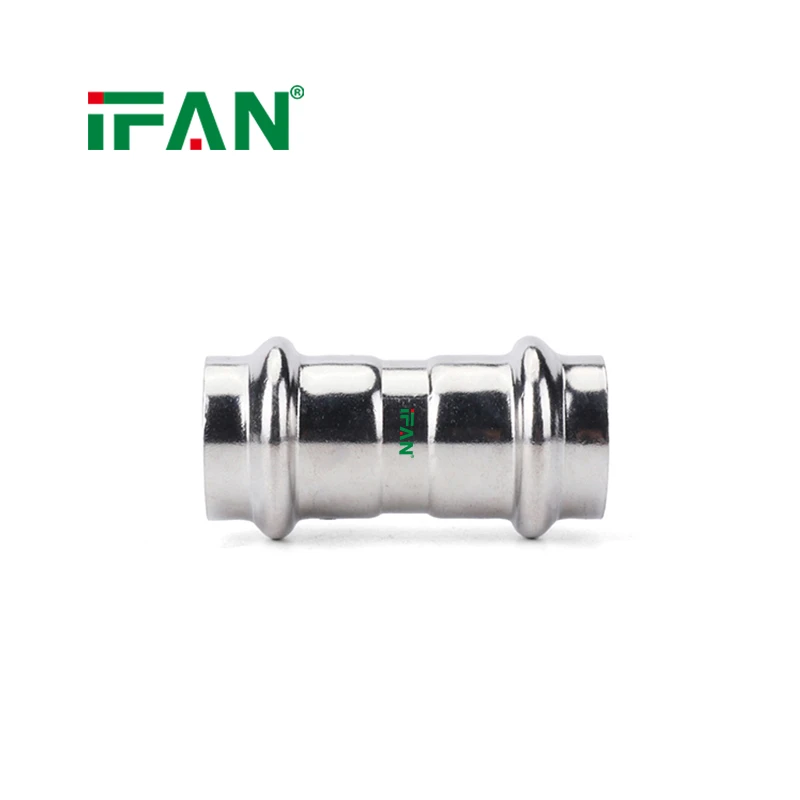
Die Montage eines Edelstahl-Pressfitting-Winkels beginnt nicht am Rohr, sondern bei der Auswahl des ausführenden Betriebs und des Werkzeugs. Für Rohrleitungen mit wassergefährdenden Stoffen sind Fachbetriebe im Sinne der einschlägigen Verordnung zu beauftragen . Das Presswerkzeug muss zur Dimensionsreihe des Fittings passen und mit Pressbacken der Kontur M ausgestattet sein; für Nennweiten von 15 bis 54 mm ist eine Mindestpresskraft von 32 kN erforderlich, für 76,1 bis 108 mm mindestens 45 kN . Entscheidend ist zudem, dass der automatische Pressvorgang ohne Unterbrechung abgeschlossen wird – ein durch Stromausfall oder Not-Aus unterbrochener Pressvorgang darf nicht fortgesetzt, sondern muss vollständig wiederholt werden .
Schritt 1: Rohr rechtwinklig ablängen und entgraten
Das Edelstahlrohr wird mit einem für nichtrostenden Stahl geeigneten Werkzeug rechtwinklig abgelängt. Zulässig sind Rohrabschneider für Edelstahl, feinzahnige Handsägen oder elektromechanische Feinschnittsägen. Trennschleifer und Schneidbrenner sind nicht zugelassen, da die entstehende Reibungswärme die Schnittkanten schwächt . Nach dem Schnitt ist das Rohr innen und außen sorgfältig zu entgraten, damit der O-Ring beim Einführen nicht beschädigt wird. Beim Entgraten sollte das Rohrende nach unten abgewinkelt werden, damit keine Späne in das Rohrinnere fallen . Werden Schmier- oder Kühlmittel beim Sägen verwendet, sind diese rückstandsfrei zu entfernen .
Schritt 2: Fitting prüfen und Einstecktiefe markieren
Vor der Montage ist der Pressfitting visuell auf Unversehrtheit zu kontrollieren. Besonderes Augenmerk gilt dem O-Ring: Er muss sauber und korrekt in seiner Sicke sitzen. Beschädigte oder verschmutzte Fittings dürfen nicht eingebaut werden . Die Einstecktiefe wird auf dem Rohr dauerhaft markiert – bei Dimension 15 und 18 beträgt sie 20 mm, bei 22 mm sind es 21 mm, bei 28 mm 23 mm, bei 35 mm 26 mm, bei 42 mm 30 mm und bei 54 mm 35 mm . Diese Markierung ist keine Orientierungshilfe, sondern die Kontrollgrundlage dafür, dass das Rohr vor dem Verpressen tatsächlich vollständig eingeführt ist.
Schritt 3: Rohr einführen und Winkel ausrichten
Das Rohr wird mit einer leichten Drehbewegung bis zum Anschlag in den Pressfitting-Winkel eingeführt. Die Drehbewegung verhindert, dass sich der O-Ring aus seiner Sicke löst . Öle und Fette dürfen dabei nicht verwendet werden; bei Bedarf kann ein zugelassenes Gleitmittel auf Silikonbasis zum Einsatz kommen . Der Winkel ist vor dem Verpressen so auszurichten, dass er die gewünschte Richtungsänderung exakt abbildet. Eine Korrektur nach dem Pressvorgang ist nicht mehr möglich – die Verbindung ist dann unlösbar.
Schritt 4: Pressbacke ansetzen und Verpressung durchführen
Die Pressbacke wird rechtwinklig auf der Pressstelle des Fittings angesetzt. Entscheidend ist, dass die innere Profilnut der Backe die äußere O-Ringkammer des Fittings vollständig und rechtwinklig umfasst . Der Presszyklus startet mit der Betätigung des Geräts und ist abgeschlossen, wenn die Pressbacken vollständig geschlossen sind. Eine sichere Verpressung ist nur bei komplett zusammengefahrenen Backen gewährleistet . Pressfittings bis 54 mm dürfen nur einmal verpresst werden – ein Nachpressen ist nicht zulässig .
Schritt 5: Dichtheitsprüfung und Dokumentation
Vor der Inbetriebnahme ist die Dichtheit der Pressverbindung nachzuweisen. Bei Wasserinstallationen erfolgt die Prüfung mit dem 1,5-fachen des zulässigen Betriebsüberdrucks; das Manometer muss eine Ablesegenauigkeit von 0,1 bar ermöglichen . Moderne Pressfittings mit „unverpresst undicht“-Funktion zeigen eine nicht verpresste Stelle durch Druckabfall und austretendes Wasser an – ein Merkmal, das die Fehlersuche erheblich vereinfacht . Die ordnungsgemäße Herstellung und Prüfung ist durch Aufzeichnungen nachzuweisen, die mindestens die verwendeten Werkzeuge, die Fittings und Rohre, die Einbaustelle, das Datum und die Unterschrift des Monteurs enthalten .
Fazit: Der Pressvorgang ist schnell – die Vorbereitung entscheidet
Die eigentliche Verpressung eines Edelstahl-Pressfitting-Winkels dauert Sekunden. Die Qualität der Verbindung bestimmen jedoch bereits die vorherigen Arbeitsschritte: ein rechtwinkliger Schnitt, eine saubere Entgratung, ein korrekt sitzender O-Ring, die vollständige Einstecktiefe und das rechtwinklige Ansetzen der Pressbacke. Wer diese Punkte systematisch abarbeitet und die Dichtheitsprüfung dokumentiert, stellt eine unlösbare, dauerhaft dichte Verbindung her, die den Anforderungen der DVGW-Zulassung entspricht.
Kontakt
IFAN ist ein führender chinesischer Hersteller von Kunststoffrohren, Fittings und Ventilen mit 30 Jahren Erfahrung. Interessieren Sie sich für Kupferfittings, Kupferventile, Kunststoffrohre oder Fittings von IFAN? Kontaktieren Sie uns! Wir bieten eine Vielzahl von Standardprodukten für Ihre individuellen Bedürfnisse. Erfahren Sie mehr über unser Sortiment an kostengünstigen Ventilen und
Dies ist unsere WhatsApp: +86 152 1588 7738
Wir antworten auf Ihre E-Mail oder Ihr Fax innerhalb von 24 Stunden. Bei Fragen zu unserer Produktion können Sie uns jederzeit anrufen.